Meta简介
密闭真空投料输送系统是一种基于负压输送原理的粉体自动化输送设备,实现无尘、密闭、自动化投料。本文介绍系统组成、工作原理、技术优势及应用领域,适用于化工、锂电、食品及制药行业。
一、密闭真空投料输送系统概述
密闭真空投料输送系统是一种基于负压气流原理的粉体自动化输送与投料设备系统。该系统通过在管道内形成真空负压,将粉体或颗粒物料从料源端自动吸入,并通过密闭管道输送至反应釜、料仓或计量设备中,实现全流程无人化操作。
该系统属于负压输送的一种典型工业应用形式。
相比传统人工投料方式,该系统具有无粉尘、全密闭、高效率、安全性高等显著优势。
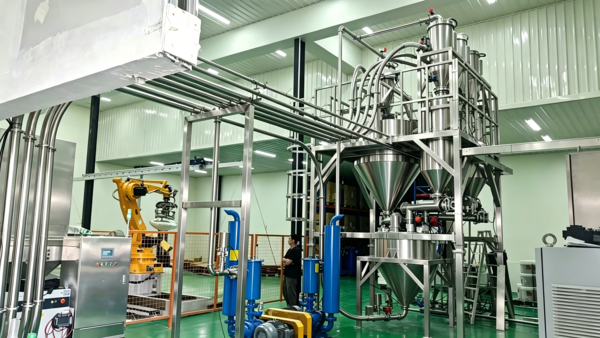
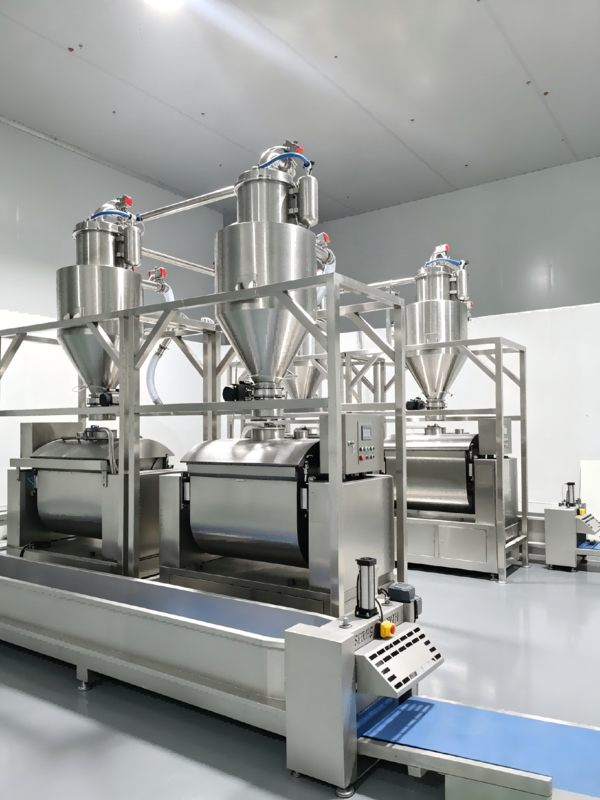
(密闭真空投料输送系统实拍)
二、系统工作原理
密闭真空投料输送系统的核心原理如下:
真空动力系统启动(罗茨风机或真空泵)
管道内部形成稳定负压环境
物料在吸料口被吸入输送管道
粉体随气流进入分离过滤装置
气体排出,物料进入目标设备
自动清灰系统完成滤芯再生
整个过程实现连续或间歇式自动循环运行。
三、系统核心组成结构
一套完整的密闭真空投料输送系统通常由以下设备组成:
1. 真空输送主机
系统核心动力单元,提供稳定负压气源。
2. 真空投料站
用于人工或自动拆包投料,实现粉体进入系统的入口控制。
3. 输送管道系统
采用304/316L不锈钢材质,保证洁净、耐腐蚀与密封性。
4. 过滤分离系统
实现气固分离,防止粉体进入风机系统。
5. 动力系统(罗茨风机/真空泵)
提供稳定负压,是系统运行的核心动力来源。
6. 自动控制系统(PLC)
通过可编程逻辑控制器(PLC)实现全自动运行控制,包括启停、反吹、联锁保护及配料逻辑。
(真空上料机)
四、密闭真空投料输送系统技术特点
1. 全密闭无尘投料
整个过程在封闭管道内完成,杜绝粉尘外泄,改善工作环境。
2. 自动化程度高
可实现自动投料、自动输送、自动清灰与连续运行。
3. 安全性高
有效降低粉尘爆炸风险与职业健康危害。
4. 适应性强
可适用于多种粉体与颗粒物料:
5. 系统集成能力强
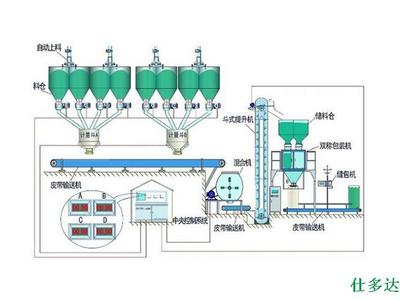
可与吨袋拆包机、配料系统、反应釜投料系统联动使用。
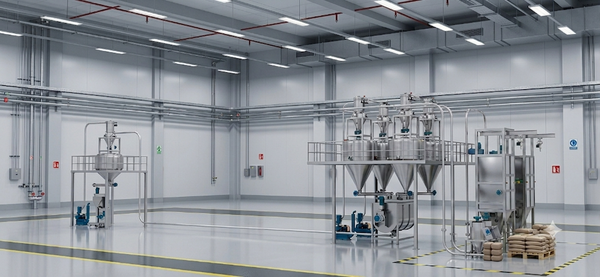
(密闭投料真空输送配料系统)
五、系统设计与选型要点
在工程设计中,密闭真空投料输送系统需重点考虑以下参数:
1. 输送能力
根据每小时输送量确定系统规格。
2. 输送距离
包括水平距离与垂直提升高度。
3. 物料特性
包括粒径、堆密度、流动性与吸湿性。
4. 管径选择
常见配置:
DN50:小流量精细粉体
DN65:常规粉体系统
DN80:大流量输送系统
5. 过滤系统设计
过滤面积需根据粉尘负荷与风量匹配。
6. 真空源选型
根据系统压降选择罗茨风机或真空泵功率。
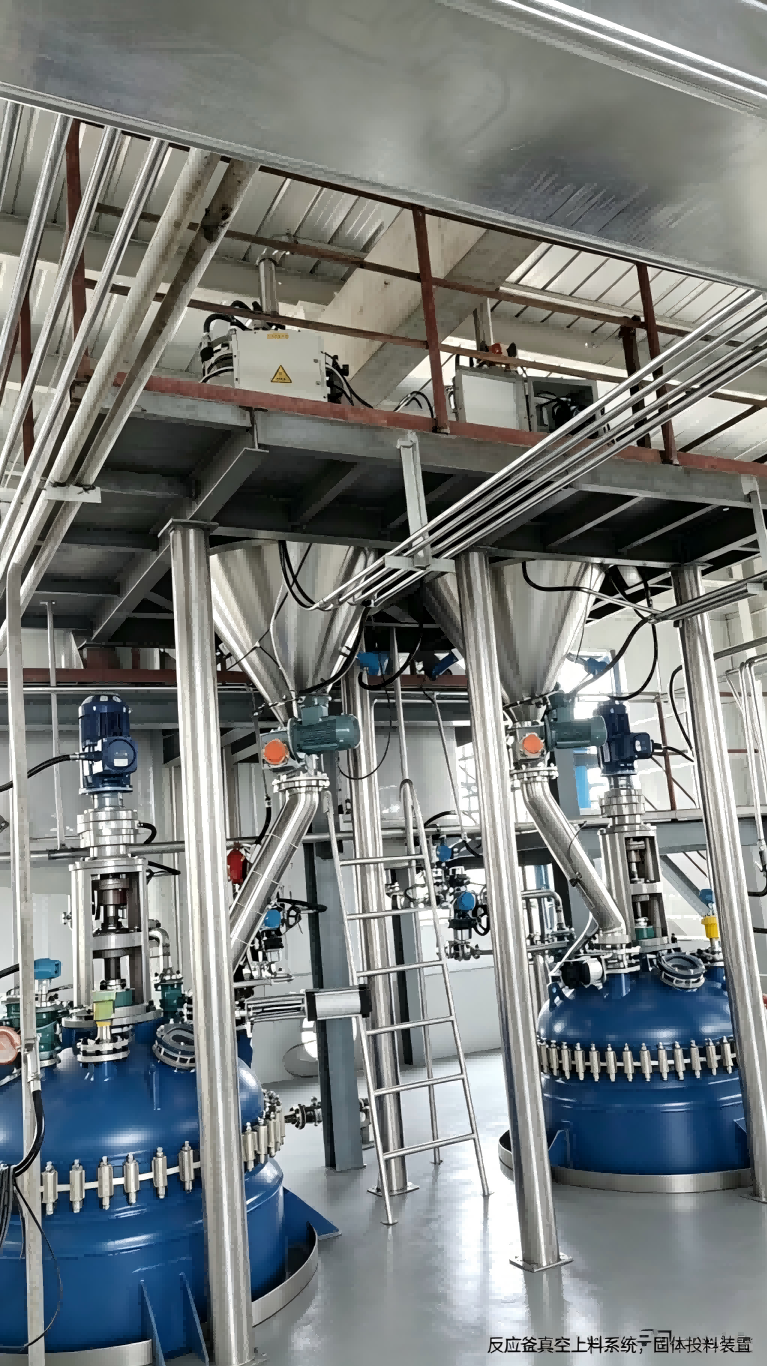
(真空上料机给反应釜投料)
六、密闭真空投料系统优势对比
与人工投料对比:
人工:粉尘大、效率低、安全风险高
系统:无尘、自动化、安全稳定
与机械输送对比:
机械:结构复杂、维护成本高
真空系统:结构简单、易维护
与正压输送对比:
正压:适合长距离大输送量
真空:适合多点投料与精细控制
七、典型应用行业
密闭真空投料输送系统广泛应用于:
1. 新能源行业
锂电材料(石墨、正负极材料)自动投料
2. 化工行业
粉体原料输送与反应釜投料
3. 食品行业
食品添加剂、粉体原料输送
4. 制药行业
药粉与辅料洁净输送系统
5. 新材料行业
纳米粉体与高附加值材料输送
八、相关系统推荐
九、总结
密闭真空投料输送系统通过负压输送技术,实现粉体物料从投料到输送的全流程密闭化与自动化,是现代智能工厂中不可或缺的关键设备。随着工业自动化与环保要求的提升,该系统将在更多行业中得到广泛应用。
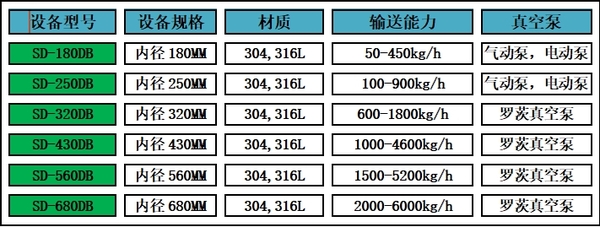
设备参数